Español
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
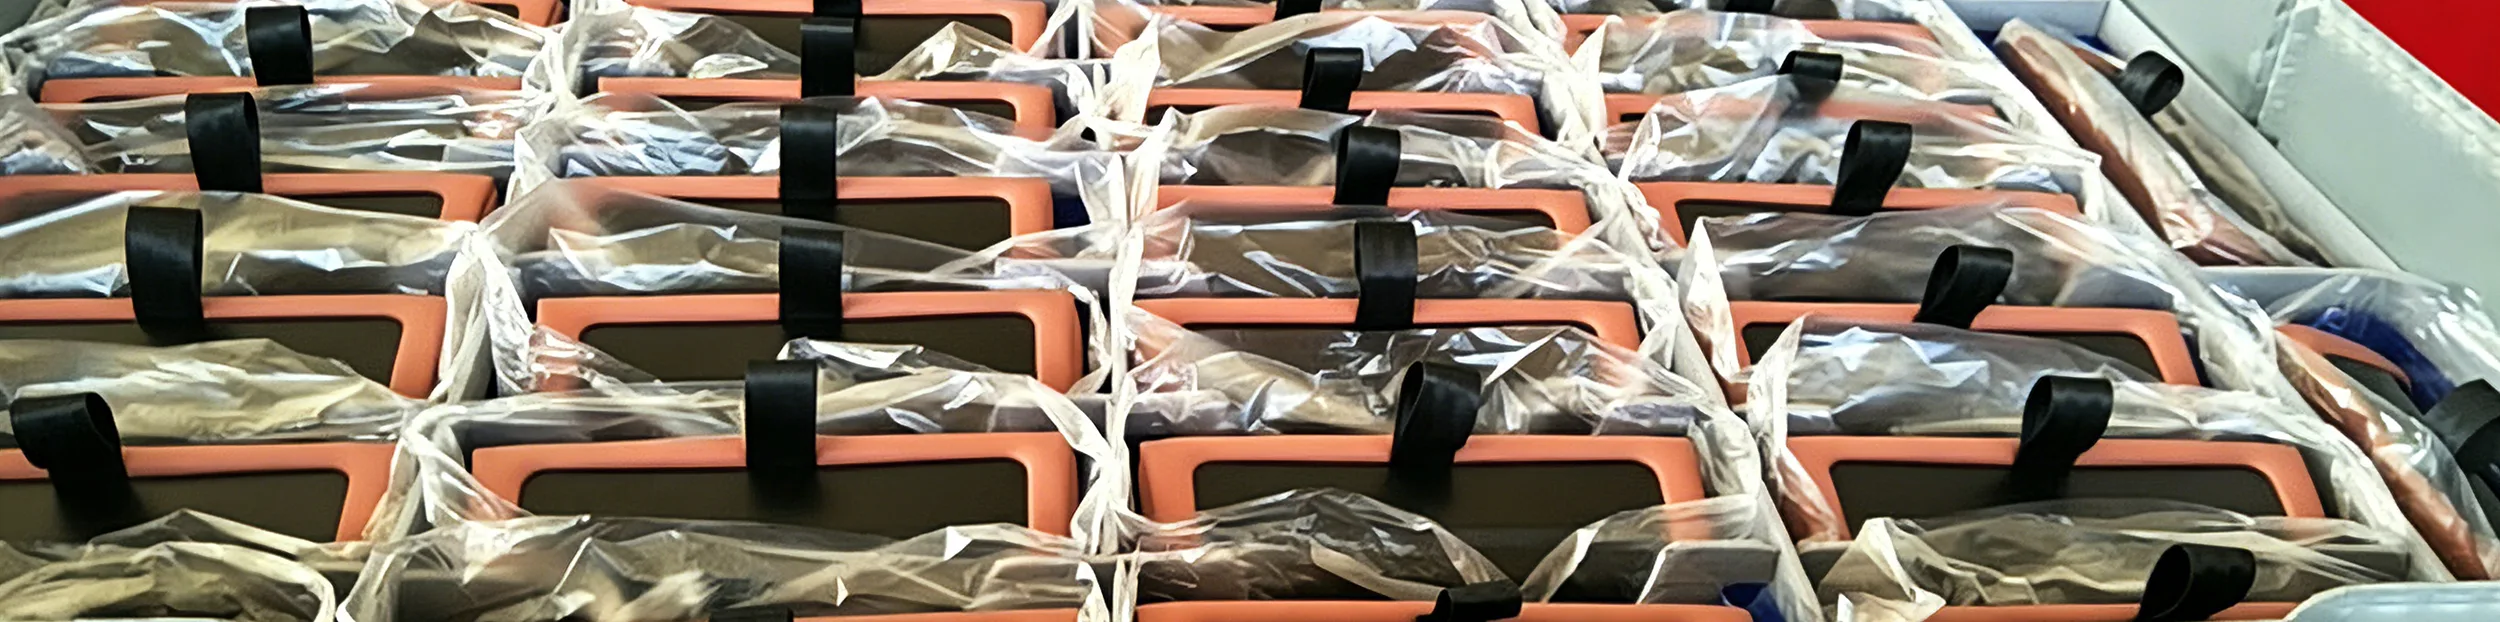
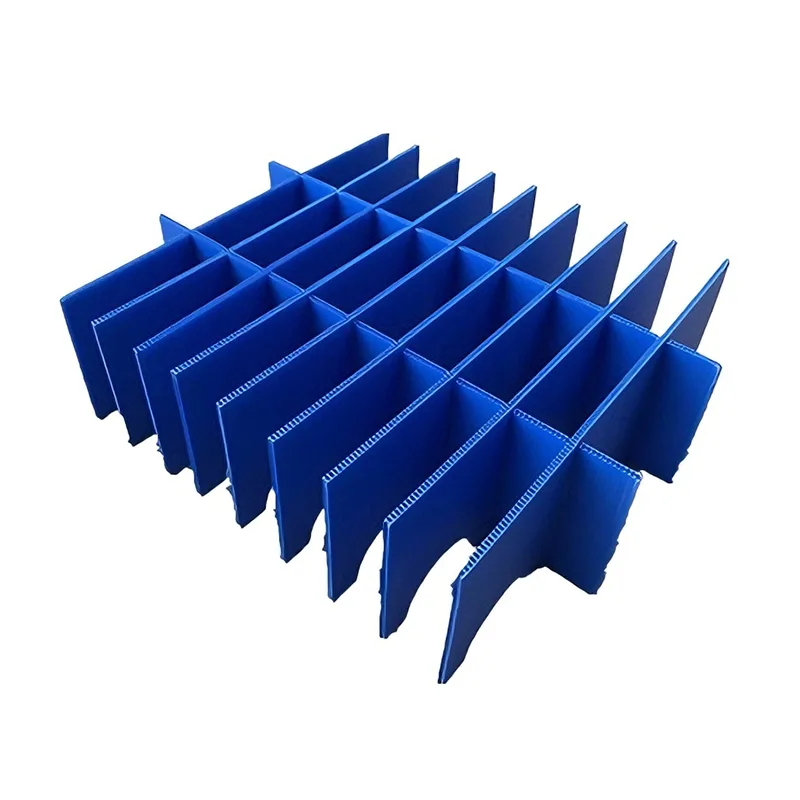
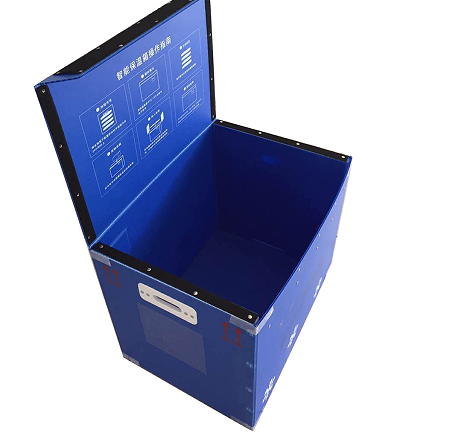
Cajas de embalaje de logística de cadena de frío farmacéutica
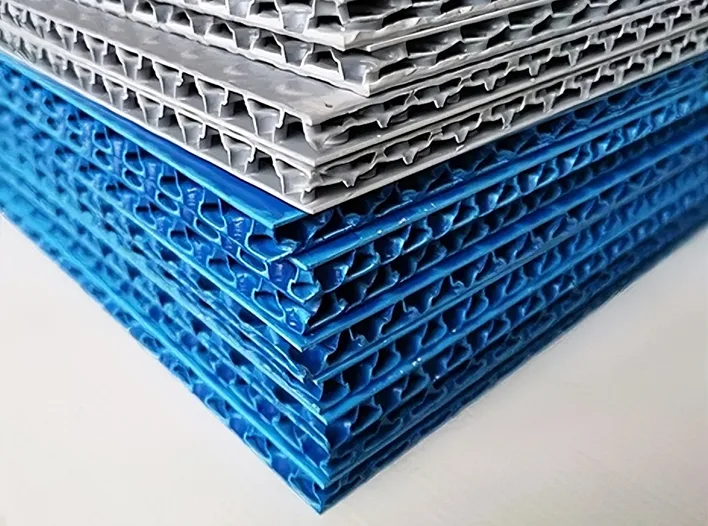
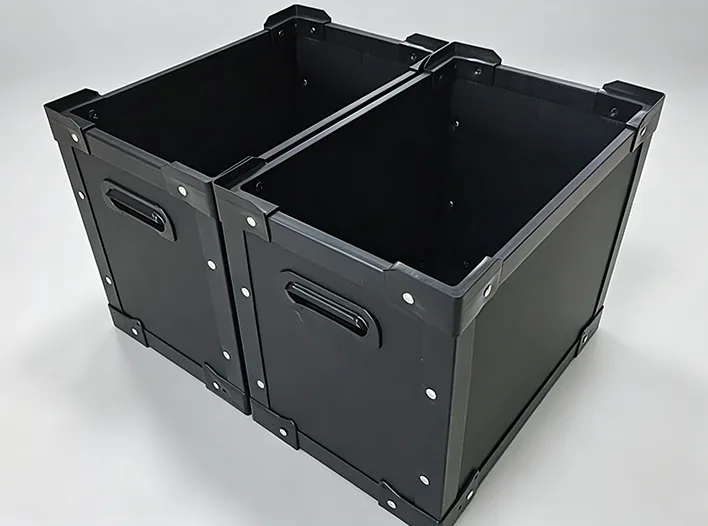
Las cajas de embalaje logístico de cadena de frío para productos farmacéuticos, fabricadas por Cangzhou Juntai Packaging Products Co., Ltd. (China), son contenedores especializados diseñados para mantener artículos sensibles a la temperatura, como medicamentos, vacunas y productos biológicos, dentro de rangos de temperatura específicos durante el transporte. Su objetivo principal es garantizar la seguridad, eficacia y cumplimiento normativo de estos productos durante todo el proceso logístico.
Las características principales de las cajas de embalaje de cadena de frío para productos farmacéuticos se centran en cuatro dimensiones clave: control preciso de la temperatura, protección física, monitoreo inteligente y cumplimiento normativo, lo que garantiza la seguridad absoluta de los productos farmacéuticos en entornos logísticos complejos.
Características clave de las cajas de embalaje logístico de cadena de frío farmacéutica:
I. Rendimiento de control de temperatura preciso y duradero
1. Cobertura de amplio rango de temperatura: Los contenedores de cadena de frío farmacéuticos modernos han trascendido las limitaciones de la zona tradicional de temperatura única de 2 a 8 °C, ofreciendo un amplio rango operativo de -30 °C a 30 °C para satisfacer diversos requisitos, desde vacunas congeladas hasta productos farmacéuticos sensibles a la temperatura.
2. Materiales de aislamiento de alta eficiencia: Al utilizar una estructura compuesta de VIP (paneles de aislamiento al vacío) y PCM (materiales de cambio de fase), estos contenedores presentan una conductividad térmica extremadamente baja y una eficiencia de aislamiento de 8 a 10 veces mayor que la de la espuma de poliuretano tradicional. Si bien logran un diseño liviano, ofrecen una duración de aislamiento en estado estable superior a 120 horas, lo que los hace capaces de manejar escenarios de duración ultralarga, como el transporte aéreo transfronterizo.
3. Eliminación de puentes térmicos: la tecnología avanzada "Monobloc" (moldeado integrado) elimina las uniones que se encuentran en los contenedores ensamblados tradicionales, creando una capa aislante continua y sin costuras. Esto erradica por completo los "puentes térmicos" (puntos localizados de transferencia de calor), garantizando así temperaturas internas altamente uniformes y estables.
II. Protección física y resistencia estructural
1. Resistencia al impacto y la compresión: el contenedor debe pasar rigurosas pruebas de caída y apilamiento para garantizar que no sufra deformaciones o rupturas significativas (y que los productos farmacéuticos internos permanezcan intactos) cuando se somete a colisiones o compresión durante el transporte. Por lo general, se requiere que los contenedores de cadena de frío farmacéuticos resistan una presión de 5.000 Pa durante una hora sin deformaciones significativas.
2. Alto rendimiento de sellado: Equipado con características como juntas de silicona y pestillos de calidad marina, el diseño garantiza un ajuste perfecto entre la tapa y el cuerpo del contenedor. Esto bloquea eficazmente el aire y la humedad externos, evitando las fluctuaciones de temperatura y la humedad del embalaje causada por la convección de calor o la condensación.
3. Diseño de aislamiento seguro: El interior debe contar con componentes de aislamiento térmico para separar físicamente los productos farmacéuticos de los agentes refrigerantes (por ejemplo, bolsas de hielo o ladrillos de hielo), evitando así el daño por congelación causado por el contacto directo con fuentes de baja temperatura.
III. Monitoreo inteligente y trazabilidad de datos
1. Monitoreo y registro en tiempo real: Equipado con sensores de temperatura y humedad incorporados de alta precisión, el sistema recopila y registra datos automáticamente, generalmente en intervalos de no más de 10 minutos, para garantizar la integridad y continuidad de los datos.
2. Alarmas de umbral automático: cuando la temperatura interna se acerca o excede el rango seguro preestablecido, el sistema alerta inmediatamente al personal relevante a través de señales audibles y visuales, SMS y notificaciones de aplicaciones, lo que permite una intervención oportuna.
IV. Estrictos requisitos de cumplimiento y seguridad
1. Materiales seguros y no tóxicos: El cuerpo del contenedor y todos los materiales que puedan entrar en contacto con los productos farmacéuticos deben cumplir con los estándares de seguridad de grado alimentario o farmacéutico, garantizando que no sean tóxicos, sean inodoros y estén libres de la migración de sustancias nocivas.
2. Procedimientos operativos estandarizados: se debe realizar una validación de la distribución de temperatura (tanto en condiciones de vacío como de carga completa) antes de su uso y se deben establecer procedimientos operativos estándar (POE). El contenedor debe enfriarse o calentarse previamente al rango de temperatura objetivo antes de cargarlo para garantizar que los productos farmacéuticos ingresen a un ambiente seguro inmediatamente después de ser empacados.
3. Etiquetado claro: la información clave, como las condiciones de almacenamiento, el tiempo de envío y la duración del aislamiento térmico, debe estar claramente marcada en el exterior del embalaje. Los sellos de seguridad deben llevar una marca prominente de "Farmacéutico" (药) y estar diseñados de manera que no puedan restaurarse a su estado original una vez rotos, evitando así su apertura accidental o manipulación durante el tránsito.
Beneficios de las cajas de embalaje logístico de cadena de frío farmacéutica:
I. Garantizar la seguridad farmacéutica y minimizar el riesgo de daños a la carga
1. Control de temperatura constante y preciso: utilizando materiales aislantes de alto rendimiento, como paneles de aislamiento al vacío (VIP) y poliuretano (PU), junto con agentes de almacenamiento en frío de cambio de fase, el sistema mantiene una temperatura interna precisa y estable. La duración del aislamiento oscila entre 48 y más de 200 horas, lo que lo hace adecuado para transportes de media y larga distancia e incluso transfronterizos.
2. Protección física: una estructura de contenedor robusta (por ejemplo, cubierta exterior de HDPE) combinada con un diseño que absorbe los impactos resiste eficazmente los impactos, la compresión y las caídas durante el tránsito, evitando daños físicos a los productos farmacéuticos.
3. Aislamiento seguro: un diseño interno diseñado científicamente garantiza la separación física entre los productos farmacéuticos y los agentes de almacenamiento en frío, eliminando el riesgo de "daños por frío" causados por el contacto directo.
II. Optimización de costos y mejora de la eficiencia logística
1. Reducir los costos asociados con los daños a la carga: como se mencionó anteriormente, minimizar los desechos farmacéuticos causados por variaciones de temperatura o daños físicos genera el beneficio financiero más directo.
2. Ahorro en costos de envío de devolución: Los diseños plegables o desmontables reducen el volumen de contenedores vacíos en más de dos tercios; esto permite que un solo vehículo de retorno transporte más unidades, lo que genera ahorros significativos en los costos de logística inversa.
3. Reducir el consumo de energía: el aislamiento térmico superior reduce la dependencia de los sistemas de enfriamiento de vehículos refrigerados durante el tránsito, lo que reduce el consumo de combustible entre un 20% y un 30%, lo que ofrece beneficios sustanciales de ahorro de energía en el contexto de los objetivos de "doble carbono".
4. Mejorar la eficiencia de la rotación: las dimensiones estandarizadas garantizan una integración perfecta con paletas, estanterías y líneas de clasificación automatizadas, lo que permite un manejo unificado eficiente; esto minimiza el trabajo manual y la clasificación secundaria al tiempo que acelera la capacidad de respuesta general de la cadena de suministro.
III. Practicar la sostenibilidad ambiental y promover el desarrollo sostenible
1. Reemplazo de envases de un solo uso: Un contenedor reutilizable de cadena de frío de alta calidad puede usarse durante 3 a 5 años o más, reemplazando miles de cajas desechables de poliestireno y cartón, reduciendo así la "contaminación blanca" y el desperdicio de recursos en la fuente.
2. Materiales reciclables: Los materiales primarios utilizados para los contenedores (como PP, HDPE y EPP) son 100% reciclables, lo que crea un sistema de circuito cerrado que se alinea con las tendencias en envases ecológicos.
3. Reducir la huella de carbono: Las emisiones de carbono durante todo el ciclo de vida del producto se reducen significativamente al reducir el consumo de envases de un solo uso, disminuir el uso de energía durante el transporte y disminuir la frecuencia de devoluciones de contenedores vacíos.
Enviar Consulta
Datos de contacto
-
DIRECCIÓN
No. 118, al norte de la línea Qinghe, Nanhuan East Road, condado de Qingxian, ciudad de Cangzhou, provincia de Hebei, China
-
Teléfono
-
Correo electrónico
Si tiene alguna consulta sobre cotización o cooperación, no dude en enviarnos un correo electrónico a czdongbo@gmail.com o utilizar el siguiente formulario de consulta. Nuestro representante de ventas se comunicará con usted dentro de las 24 horas. Gracias por su interés en nuestros productos.
Obtenga una cotización personalizada de Juntai:
- Precisión directa de fábrica
- Ventaja de velocidad de comercialización
- Personalización rentable
- Experiencia en cadena de suministro global
Su consulta desbloquea:
- Consulta Técnica Gratuita
- Análisis de optimización de materiales
- Cotización Preliminar 24 Horas
- Evaluación comparativa de costos logísticos
Productos relacionados


Recomendaciones de noticias